

金属のお悩みをお気軽にご相談ください。2営業日以内にご連絡します。
2026.08.17
お知らせ
コラム
切削工具の寿命を延ばす表面処理法とは? ― マーチャントの関係から考える摩擦のコントロール ―
切削工具の寿命を延ばす方法というと、工具材料を硬くしたり、TiN系やCrN系の硬質膜をコーティングしたりして耐摩耗性を高める方法がまず思い浮かびます。もちろん耐摩耗性の向上も重要ですが、もう一つ重要なのが、工具と切りくずの間に生じる摩擦をいかに小さくするかという視点です。
ここでは「マーチャントの関係」に基づいて考えてみましょう。工具のすくい角をα、工具と切りくず間の摩擦角をβとすると、せん断角φは概念的に
φ=45°+α/2-β/2
で表されます。また、摩擦角βと摩擦係数μには β=arctan μ の関係があります。つまり、すくい角が同じなら、摩擦係数が小さくなるほどせん断角φは大きくなります。
せん断角が大きくなるとせん断面が短くなり、切りくずも薄くなるため、切削抵抗や発熱が低減する方向に働きます。その結果、刃先に加わる機械的・熱的負荷が小さくなり、工具寿命の向上が期待できます。つまり、摩擦を小さくすることで切削抵抗が低減し「切削しやすくなる」のです。
快削鋼も「切削しやすさ」を設計している
この考え方から見ると、従来から使われている快削鋼も興味深い材料です。代表的な硫黄快削鋼では、MnS(硫化マンガン)などの非金属介在物が切削時のせん断変形や切りくずの分断を助けます。加えて、工具-切りくず界面の摩擦や凝着にも影響するなど、複数の作用によって被削性を改善すると考えられています。
つまり快削鋼は、材料側から切りくずの生成や界面状態を変え、「切削しやすさ」をつくり込んだ材料と見ることができます。
工具側から「切削しやすさ」をつくる
では、同じ「切削しやすさ」を、工具側の表面設計から実現できないでしょうか。
その方法の一つがDLC(Diamond Like Carbon)コーティングです。DLCは硬質で摩擦係数が低く、適切な被削材や加工条件では、工具-切りくず間の摩擦や凝着を低減することが期待できます。これにより切りくずがすくい面上を流れやすくなり、切削抵抗や発熱、構成刃先の形成を抑制する方向に働きます。
もう一つが、微粒子ピーニングによる微細ディンプルの形成です。工具のすくい面に適切な微細凹凸を形成することで、切りくずとの実接触面積や接触状態を変化させることができます。また湿式切削では、微細ディンプルによって切削油剤が作用しやすい表面状態を形成し、工具-切りくず界面の潤滑性を改善することも期待できます。これにより摩擦や凝着が低減すれば、いわゆる構成刃先の形成・成長を抑制する方向にも作用します。
「硬くする」だけではない表面設計
快削鋼は被削材側から、DLCや微粒子ピーニングは工具側から、切りくずの生成や工具-切りくず界面の状態をコントロールし、「切削しやすさ」をつくる技術と見ることができます。
工具表面の摩擦を低減できれば、
摩擦低減 → 摩擦角βの低下 → せん断角φの増大 → 切削抵抗・発熱の低減 → 工具への負荷低減
という流れが期待できます。
切削工具の長寿命化では、「硬くして摩耗を防ぐ」だけでなく、摩擦を低減して「切削しやすさ」を高め、切りくずをいかにスムーズに生成し、流すかという視点も重要です。工具表面の微細形状、摩擦、潤滑、凝着をキャラクタライズし、それらを意図的にコントロールする。そこにも「表面設計」による工具長寿命化の可能性があります。
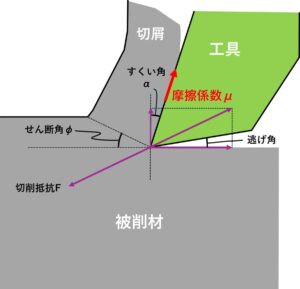
図1 切削加工におけるせん断角φとすくい角α
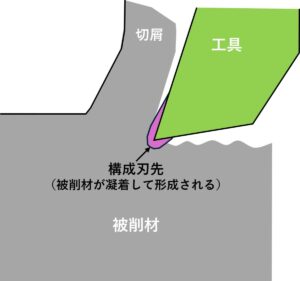
図2 構成刃先の模式図
この記事を書いた人
株式会社不二WPC / 博士(工学),技術士(金属部門)
髙木眞一
技術士(金属部門)、博士(工学)を取得。
長年にわたり金属材料・表面改質技術に携わる。株式会社不二WPCでは、WPC処理®をはじめとした表面改質技術を通じて、金属部品の耐摩耗性・疲労強度・しゅう動性の向上など、ものづくり企業の課題解決を支援しています。表面設計コンソーシアムの一員として、各社の技術と連携しながら、表面に関わる多様なニーズに応えてまいります。
参画企業
調査・分析~実機テストの流れ FLOW
01

お問い合わせ
02

お打ち合わせ
ソリューションラボ
相談無料
しっかりお話を伺って原因を探ります。マイクロスコープを使った簡単な調査もサービスで行っています。
03

調査・分析
ソリューションラボで詳細な調査と分析を行い、問題の原因を特定し、解決方法を見つけます。
04

表面設計のご提案
調査結果に基づいたご提案をいたします。最終的に実施するかはお客様の判断で決めていただけます。
05

実機テスト
ラボテストや実機テストのお手伝い。3.4.を繰り返して最適解が得られるまで伴走いたします。
CONTACT CONTACT CONTACT
CONTACT CONTACT CONTACT
相談無料
金属のお悩み、
聞かせてください。
専門的な知識は不要です。「金型がすぐ削れる」「金属部品が錆びる」など
”とにかく困っている”お悩みをお聞かせください。
相談する

